真空泵叶片磨损怎么判断:三个信号,一台仪器,拆解实战
旋片真空泵叶片磨损怎么判断:三个信号,一台仪器,拆解实战
去年冬天,苏州一家做真空镀膜的客户紧急打电话过来,说他们车间那台用了五年的鲍斯双级旋片泵突然抽不上真空了,从 4×10⁻¹ Pa 掉到了 2 Pa 多,整条装饰镀生产线停产。现场工程师过去一看,抽气口过滤网没堵,泵油也刚换的,最后拆开来一看——转子上的两片旋片已经磨得比原尺寸薄了将近 0.3 毫米,其中一片的端面还有明显的月牙形磨损痕迹,整个运动间隙大得离谱。
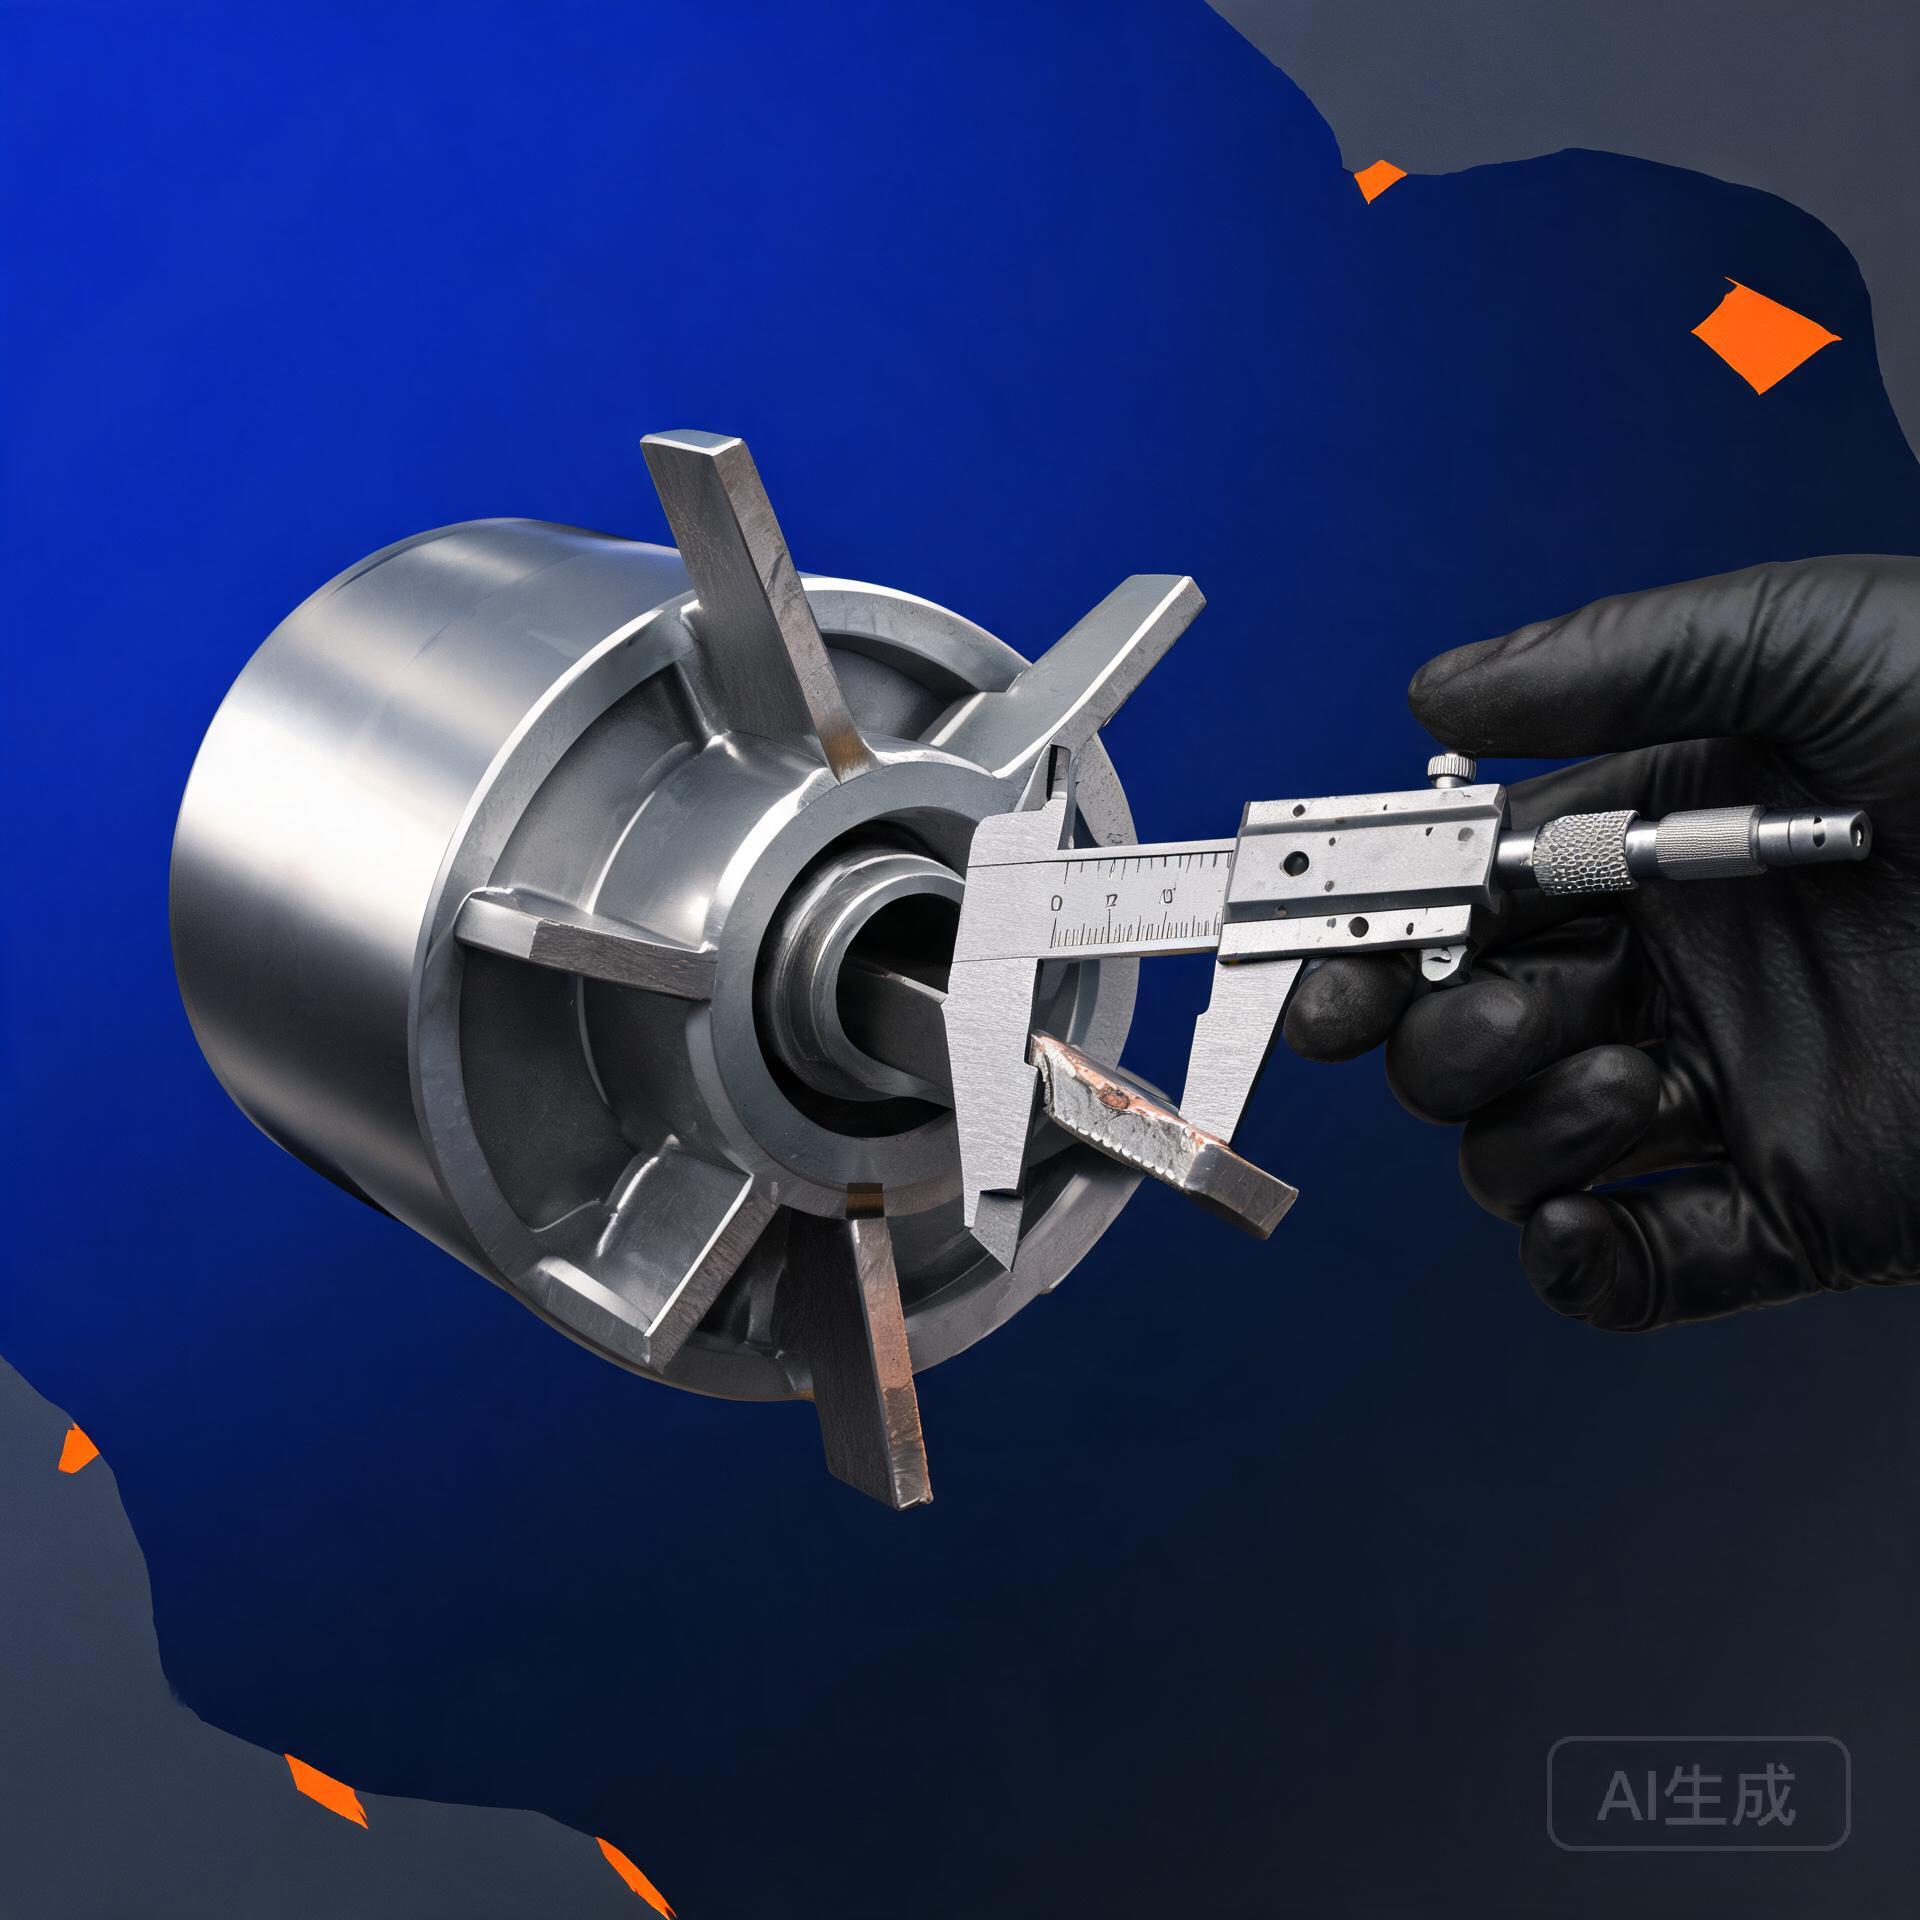
这不是什么罕见案例。旋片式真空泵是目前工业领域用量最大的真空设备之一,从实验室冷冻干燥到光伏层压前的预抽,都能看到它的影子。但旋片泵的核心部件——转子上那几片沿着槽内往复滑动的旋片——是典型的易损件。正常工况下,一副旋片能用一万两千到两万个小时,但如果用了劣质泵油、进气口带了粉尘进来、或者长时间在高负荷下运转,寿命砍半都有可能。
问题在于,很多工厂是等到真空度明显掉下来才后知后觉,这时候叶片往往已经磨得相当严重,连带把泵腔内壁也拉伤了,维修成本翻几倍。有没有办法在磨损早期就发现?下面我结合十几年接触过的旋片泵案例,讲讲几个靠谱的判断方法。
第一个信号:声音变了
这是最容易被忽略的,但也是最早出现的。旋片泵正常运转时,声音应该是均匀的、略带低沉的"嗡嗡"声,有点像空调外机但更浑厚。叶片开始磨损后,声音会跟着变化,而且这种变化是有规律的。
具体来说,有两种典型的异常声音需要警惕:
- 周期性的"嗒嗒"声或"哐当"声:这通常发生在叶片磨损到一定程度、和泵腔内壁之间出现了明显间隙之后。转子每转一圈,磨损最严重的那个叶片就会在离心力的作用下敲打一下泵腔的内壁,声音就随着转速呈周期性出现。如果你的泵是 1450 rpm 的四级电机,那频率大约是每秒 24 次,细心听能察觉出节奏感。
- 高频的金属摩擦声:反过来,如果叶片被磨损之后出现了局部的尖锐凸起或者崩了一小块,那高速旋转时就会和泵腔产生持续的金属摩擦声,这种声音更尖锐,有点像金属刮金属的感觉,和正常的流体噪音完全不同。
不过光凭听声判断,经验要求比较高。我自己备了个手机录音的习惯,新机装上去的时候录一段,跑了几千小时之后再录一段对比,频谱上的差异挺明显的。如果条件允许,用工业听诊器或者加速度传感器测振动频谱更靠谱,叶片磨损会在叶片通过频率(BPF,Blade Passing Frequency)对应的谐波上出现明显峰值。
第二个信号:抽速曲线悄悄变形
这个比听声更量化,但也需要一点前期数据积累。旋片泵出厂的时候,说明书上都有标准的抽速-入口压力曲线,比如鲍斯 BSV300 双级旋片泵,在 10 Pa 入口压力下标称抽速是 300 m³/h,极限真空度 ≤ 4×10⁻¹ Pa。
叶片磨损之后,最直接的后果就是抽速下降和极限真空劣化,但这个变化是渐进的,不是突然断崖式的。你今天测可能是 295,下个月测 290,半年之后掉到 260,这时候就不正常了。我一般建议客户每季度测一次实际抽速:在泵的进气口接一个带精确流量计的测试阀,稳定运行十五分钟之后记录数据。
还有一个更简单的判断方式——看实际能达到的极限真空度和标称值的差距。新机调试好之后,你会有一个稳定运行时的极限真空基准值。如果某天发现泵能达到的极限真空比这个基准值差了至少一个数量级(比如从 3×10⁻¹ Pa 变成了 2 Pa),而泵油是干净的、密封也没有问题,那基本可以锁定是叶片或者转子的磨损。
这里要注意和进气系统泄漏做区分。简单的判断办法:在泵的进气口加一个全封闭的金属挡板阀,把泵和整个真空系统完全隔离,然后让泵空转抽自己泵腔内部的真空。如果挡板阀完全封闭之后,泵还是抽不到正常的极限真空,那毛病就在泵自身了——叶片磨损是最常见的原因。如果封闭之后能抽到正常水平,那问题在外部系统。
第三个信号:拆检验证
前两个信号都是间接判断,要确认只能拆。旋片泵的拆解并不算复杂,尤其是单级结构或者小型双级泵,有个 200N·m 的扭矩扳手和一套内六角螺丝刀就够了。步骤简述一下:
先断电、关进气阀、排空泵腔内的气体。然后依次拆掉排气阀组件、端盖螺栓、前盖、转子定位螺母,把整个转子组件抽出来。注意要在干净的环境里操作,不要让灰尘掉回泵腔。
叶片拿出来之后,用干净的酒精棉片擦干净,然后用千分尺测量。重点测三个地方:
- 叶片的厚度磨损:新叶片的厚度一般有一个标称值,比如 BSV300 用的叶片是 12.00 mm ±0.02 mm。如果测出来已经到 11.6 mm 以下,那磨损接近 3%,应该考虑更换了。超过 0.5 mm 的磨损,基本已经对抽气性能产生明显影响。
- 叶片的端面磨损:叶片在转子槽内做往复运动,端面和槽壁之间也会有磨损。用深度尺或者塞尺测一下叶片端面和转子槽底部的间隙,如果超过了 0.3 mm,说明该换了。
- 叶片的直线度和平面度:有些磨损不是均匀的,而是局部的。拿一块标准平板或者一块平整的玻璃,把叶片放上去用塞尺检查,看有没有翘曲或者局部凹陷。
拆完之后如果还要继续用旧叶片,记得检查泵腔内壁有没有被叶片磨出道道——如果内壁已经被拉伤了,就算换了新叶片也用不了太久,这时候可能需要激光熔覆修复或者换整个泵腔。
磨损的加速因素,这些你踩了吗
不是所有叶片都是"正常老化"坏掉的。以下这几种情况,会让叶片的寿命大幅缩短:
- 进气没有过滤器或者过滤器形同虚设。带颗粒的气体直接进泵腔,颗粒夹在叶片和泵腔之间高速摩擦,相当于砂纸打磨,再好的钢材也扛不住。尤其是做粉末冶金或者陶瓷烧结的客户,这个风险特别大。
- 用了低于标准等级的泵油。叶片是靠油膜密封和润滑的,油的粘度、抗氧化性、蒸汽压都有严格要求。随便换个普通机油或者废油,油膜一破就是干摩擦,叶片很快就磨损甚至咬死。苏州嘉科做售后的时候见过不少客户因为贪便宜换油,把叶片磨得像锯齿一样。
- 经常让泵带水或者带可凝性蒸汽运转。水进入泵腔会把泵油乳化,乳化的油失去润滑能力,叶片和槽壁之间变成了"金属对金属"。虽然有气镇阀可以缓解,但很多用户不知道什么时候该开气镇,或者气镇阀坏了也没修。
- 联轴器对中偏差太大。电机轴和泵轴没对正,转子旋转时会产生附加的径向力,叶片承受的载荷大幅增加,磨损自然加速。新机安装时一定要找对中,用百分表测同轴度,不能凭感觉装。
总结:建立定期检查的好习惯
其实说来说去,判断叶片磨损的核心就是:听声音、测性能、定周期拆检。对于一般工况(干净的干燥气体、环境温度 15-30℃),我建议每 8000-10000 小时拆检一次;如果工况比较恶劣,比如经常带水蒸气或者粉尘,周期减半。
最后提一句:叶片磨损不是绝症。对于小的磨损(厚度损失小于 0.1 mm),可以通过研磨修复;磨损超过 0.3 mm 就该换件了,一片国产配套旋片的成本不算高,总比泵腔拉伤之后整个泵报废要好。苏州嘉科真空设备这边给客户做维护保养的时候,会把叶片检查作为例行项目,拆检记录表上专门有一栏磨损量测量,就是怕这种"小毛病拖成大事故"的事再发生。
真空泵不是易耗品,只要维护得当,一套好设备用十几二十年都没问题。旋片作为易损件,及时发现更换是成本最低的保养手段。别等真空度掉了、生产线停了才来拆,那时候修的可就不只是叶片了。